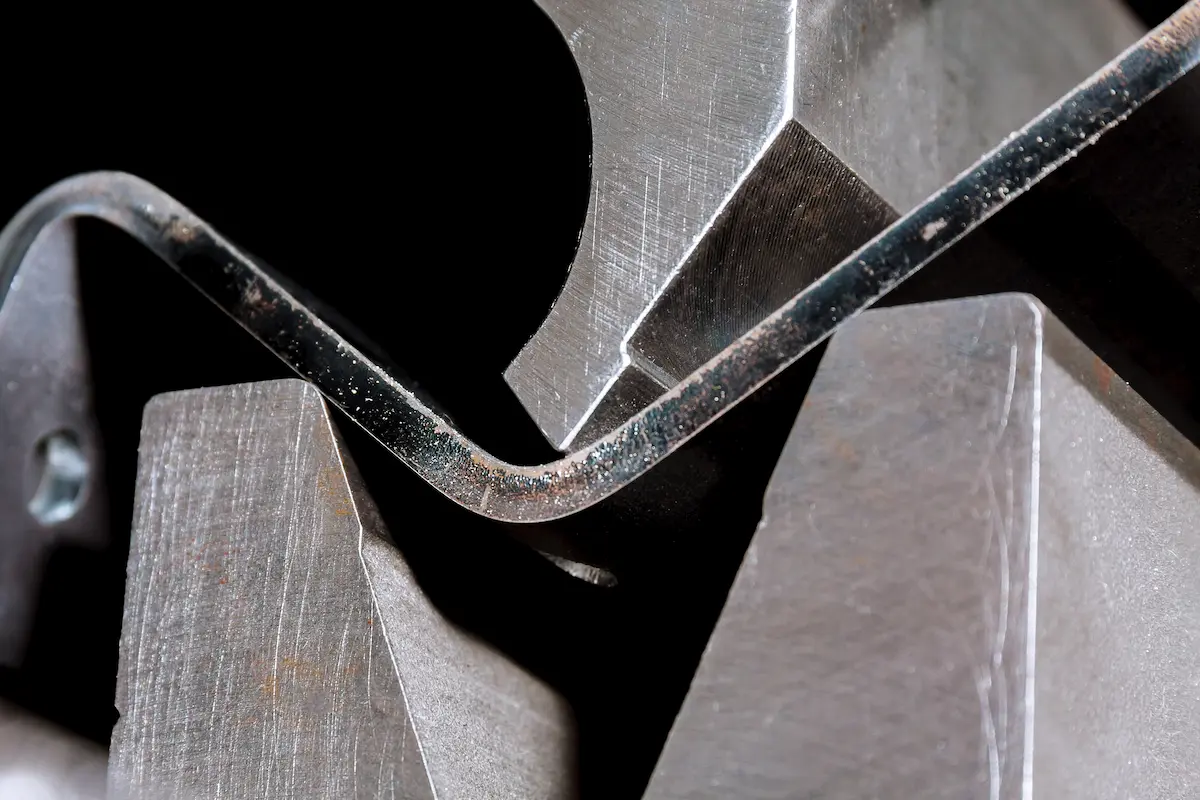
Tecniche di piegatura della lamiera e principi operativi per una produzione stabile
La piegatura della lamiera è una fase in cui si concentrano molte delle scelte tecniche che determinano la qualità del componente finito e la continuità del ciclo produttivo, soprattutto quando si lavora in serie su materiali differenti e spessori variabili. Le tecniche disponibili, dalle pieghe più semplici a V fino alle configurazioni più complesse a Z o a N, richiedono un bilanciamento accurato tra geometria, parametri macchina e proprietà del materiale, in modo che ogni tratto di lamiera accompagnato in deformazione rimanga sotto controllo lungo l’intera filiera.
| Tecnica di piegatura | Descrizione operativa | Vantaggi | Criticità | Applicazioni tipiche |
|---|---|---|---|---|
| Piegatura a V | Il punzone affonda nella matrice a V modulando la deformazione e l’angolo finale. | Elevata flessibilità, buona ripetibilità dell’angolo, ampia gamma di utensili. | Sensibile al ritorno elastico; richiede controlli frequenti su materiali diversi. | Profili generici, pannelli, elementi strutturali leggeri. |
| Piegatura a U | La lamiera viene formata con due pareti parallele e una base, richiedendo utensili dedicati. | Ottima stabilità delle pareti e buona definizione degli alloggiamenti. | Richiede spazi di fuga adeguati e controlli rigorosi sulla distanza tra le ali. | Scatolati, cassonetti, telai tecnici. |
| Piegatura a Z | Consente di creare un dislivello con due angoli opposti e una sezione centrale spostata. | Buon controllo delle quote tra livelli; ideale per collegamenti. | Richiede distanze minime corrette tra le linee di piega. | Staffe, supporti, giunzioni funzionali. |
| Piegatura a N | Realizza una sequenza a tre pieghe per geometrie articolate e multilivello. | Versatile per componenti complessi e cambi quota ampi. | Maggiore sensibilità alle tolleranze cumulative. | Supporti rinforzati, collegamenti strutturali. |
| Piegatura ad aria | Il punzone non arriva a fondo matrice, modulando l’angolo tramite la profondità di affondamento. | Ampia flessibilità con un solo utensile; ridotta sollecitazione. | Ritorno elastico più evidente e maggiore dipendenza dal materiale. | Lotti variabili, prototipazione, componenti con angoli diversificati. |
| Piegatura a fondo | Il punzone porta la lamiera quasi a contatto completo con la matrice. | Angolo molto stabile e minima variabilità tra i pezzi. | Maggiore sollecitazione e minor adattabilità a materiali differenti. | Componenti ad alta precisione o funzionalità meccanica critica. |
| Piegatura con conio | Il punzone “imprime” l’angolo vincolando la lamiera nella matrice. | Riduzione quasi totale del ritorno elastico. | Richiede utensili specifici e forza elevata. | Produzioni critiche e settori ad alta precisione. |
Panoramica sulle tecniche di piegatura applicate alla lamiera
Quando si parla di piegatura lamiera non si fa riferimento a un singolo metodo, ma a una famiglia di tecniche che permettono di ottenere risultati differenti a parità di materiale e spessore. La scelta di una configurazione piuttosto che di un’altra dipende dal profilo da realizzare, dal raggio richiesto, dal numero di pieghe e dall’interazione con le fasi precedenti e successive, come il taglio laser delle lamiere o le operazioni di rifinitura che definiscono la superficie finale.
Caratteristiche della piegatura a V e quando viene preferita
La piegatura a V è la soluzione più utilizzata nella maggior parte dei contesti industriali, perché consente di ottenere una gamma ampia di angoli con un set di utensili relativamente contenuto. Il punzone spinge la lamiera in una matrice a V, e il controllo dell’affondamento permette di modulare l’angolo risultante. Questo metodo è adatto sia a lotti medi sia a produzioni ripetitive, poiché la ripetibilità dell’angolo resta elevata quando la macchina è correttamente calibrata e la qualità degli utensili viene mantenuta costante nel tempo.
In presenza di lavorazioni preliminari, come la punzonatura dei pannelli, la piega a V offre una buona compatibilità con forature e asole vicine alla linea di piega, a condizione di rispettare distanze minime e raggi adeguati. La capacità di gestire ritorno elastico tramite piccoli aggiustamenti sull’affondamento rende questa tecnica particolarmente interessante per chi lavora materiali diversi all’interno dello stesso flusso produttivo.
Situazioni in cui è utile la piegatura a U su lamiere di medio spessore
La piegatura a U viene scelta quando il componente richiede un profilo scatolato, con due pareti parallele separate da una base relativamente stretta. In questi casi la geometria dell’utensile deve garantire un sufficiente spazio di fuga per il materiale, evitando interferenze tra fianco del punzone e pareti già piegate. La controllabilità della distanza tra le ali diventa un parametro critico, perché influisce sulle successive operazioni di assemblaggio e sulla capacità del pezzo di accogliere elementi interni, rinforzi o componenti elettronici.
Con lamiere di medio spessore la piega a U richiede un’attenta valutazione del raggio interno e del ritiro del materiale, per evitare che la base risulti deformata o che le pareti non restino parallele. L’utilizzo di matrici dedicate, combinato con sistemi di controllo dell’angolo, consente di ridurre scostamenti e correggere eventuali differenze tra i primi pezzi e i lotti successivi, mantenendo la produzione allineata con le specifiche di progetto.
Applicazioni delle piegature a Z o a N in componentistica complessa
Le configurazioni a Z o a N permettono di creare spostamenti di quota su elementi piani, spesso utilizzati per collegare superfici a livelli differenti o per realizzare staffe e supporti con profili articolati. In queste situazioni la successione delle pieghe deve essere pianificata in modo che ogni deformazione non interferisca con le pieghe già eseguite, preservando linearità e parallelismo delle superfici che fungono da riferimento per il montaggio.
La distanza tra le linee di piega, il raggio interno e l’accoppiata punzone matrice incidono direttamente sull’ingombro finale del componente. Una minima variazione di questi parametri può tradursi in difficoltà di assemblaggio o nella necessità di rilavorazioni. Per questo motivo, le pieghe a Z o a N vengono spesso abbinate a sistemi di controllo angolo in tempo reale, che consentono di compensare il ritorno elastico in funzione del materiale e della direzione di laminazione.
Condizioni che portano a scegliere tecniche avanzate come piega con conio o piega di precisione
Quando le tolleranze richieste sono particolarmente strette o il componente presenta funzioni meccaniche sensibili, può essere necessario ricorrere a tecniche come la piega a fondo o la piega con conio. In questi casi il punzone porta la lamiera a contatto quasi completo con la matrice, riducendo la variabilità dell’angolo a scapito di una maggiore sollecitazione del materiale e dell’utensile. La stabilità dell’angolo diventa il criterio principale, mentre il ritorno elastico viene quasi annullato grazie alla deformazione più intensa nella zona di piega.
L’adozione di queste tecniche richiede una valutazione accurata della resistenza del materiale e della vita utile degli utensili, oltre a un controllo attento delle condizioni di lubrificazione e pulizia. Spesso vengono scelte per componenti che saranno soggetti a carichi dinamici, o in contesti dove la piega rappresenta un riferimento critico per lavorazioni successive di saldatura su lamiera o di accoppiamento con parti lavorate per asportazione di truciolo.
Manuale di piegatura della lamiera per contesti industriali
Per trasformare le tecniche di piega in un processo ripetibile è necessario considerare la relazione tra caratteristiche del materiale, geometria richiesta e prestazioni della macchina. Un manuale operativo efficace non si limita a elencare le formule di calcolo, ma mette in relazione raggio minimo, ritorno elastico, direzione di laminazione e scelta degli utensili, in modo che ogni piega sia il risultato di una decisione consapevole e non di una sequenza di tentativi.
Gestione del materiale tra raggio minimo, spessore e ritorno elastico
Ogni materiale possiede un proprio comportamento in piega, definito da parametri come limite di snervamento, allungamento e modulo elastico. Il raggio interno non può essere scelto in modo arbitrario, perché un raggio troppo stretto rispetto allo spessore porta a concentrazioni di tensione e rischio di microfessurazioni sulla fibra esterna.
Allo stesso tempo, un raggio eccessivamente ampio può modificare gli ingombri del componente e creare problemi in fase di montaggio.
Il ritorno elastico, ossia la tendenza del materiale a “riaprirsi” dopo la rimozione del carico, impone una sovra piega controllata, da calibrare in funzione della lega, dello spessore e della configurazione dell’utensile. Gestire questi parametri in modo sistematico permette di ridurre le correzioni manuali e di mantenere stabile la qualità su lotti diversi, anche quando la lamiera proviene da colate o forniture differenti.
Scelta dell’orientamento rispetto alla laminazione e implicazioni sulla tenuta
La direzione di laminazione influenza il modo in cui la lamiera si deforma, perché la fibra del materiale tende a seguire il senso di lavorazione originario. Piegare in senso trasversale rispetto alla laminazione può aumentare il rischio di crepe o di strappi sul bordo esterno, soprattutto con materiali ad alta resistenza. Una corretta impostazione disegno tiene conto di questi aspetti, definendo orientamento delle pieghe e distanza dalle zone lavorate in precedenza, come tagli o fori ottenuti con sistemi di lavorazione lamiera automatizzati.
In fase di industrializzazione del prodotto, la scelta dell’orientamento viene spesso condivisa tra ufficio tecnico e produzione, in modo da bilanciare esigenze di resistenza, estetica e compatibilità con i formati disponibili. Una gestione consapevole della direzione di laminazione riduce la dispersione dei risultati e migliora la prevedibilità del comportamento in piega lungo tutta la vita del componente.
Ruolo degli utensili nella stabilità della curva e nella qualità del bordo
Utensili adeguati non servono solo a ottenere l’angolo corretto, ma contribuiscono in maniera decisiva alla qualità del bordo e alla stabilità della curva. La scelta del materiale dell’utensile, della finitura superficiale e dell’apertura della matrice determina la distribuzione delle tensioni durante la piega.
Una matrice troppo stretta rispetto allo spessore può marcare la lamiera o generare rigonfiamenti, mentre una matrice eccessivamente ampia richiede forze maggiori e rende più difficoltoso il controllo dell’angolo.
La manutenzione programmata degli utensili, con controlli sulla usura dei raggi e sulla linearità delle superfici di contatto, è essenziale per evitare derive progressivamente crescenti nella qualità del pezzo. In contesti ad alta produttività, una gestione strutturata delle librerie di punzoni e matrici, integrata con i sistemi CAD CAM, consente di associare in modo coerente ogni geometria alla combinazione più adatta, riducendo il margine di errore operativo.
Controllo macchina con parametri da verificare prima della produzione
Prima di avviare la produzione è opportuno verificare una serie di parametri macchina che incidono direttamente sulla stabilità del processo. Tra questi rientrano la corretta calibrazione dei riferimenti posteriori, la linearità della traversa, la precisione dei sensori di posizione e la corrispondenza tra valori impostati e angoli misurati nei pezzi test. Il controllo preventivo riduce scarti iniziali e permette di impostare una finestra di lavoro in cui la variabilità resta entro limiti accettabili per il cliente.
In un’ottica di integrazione della piega nella filiera, la coerenza tra i dati di progetto e i parametri effettivamente utilizzati in macchina facilita il dialogo con le altre fasi, come le operazioni di rifinitura lamiera o le attività di assemblaggio. Registrare sistematicamente le combinazioni di parametri che portano ai risultati migliori consente inoltre di costruire nel tempo un vero e proprio manuale interno di piegatura, adattato ai materiali e alle esigenze specifiche della produzione.
Regole di piegatura della lamiera che assicurano qualità e coerenza
La piegatura efficace non è solo una questione di tecnica, ma anche di rispetto sistematico di alcune regole operative che permettono di controllare la deformazione e ridurre il rischio di difetti durante l’intero ciclo produttivo. L’obiettivo è mantenere coerenza tra i pezzi, evitare variazioni non previste e garantire che ogni piega si integri senza problemi con le lavorazioni eseguite prima o dopo, comprese le attività di saldatura dei componenti metallici o assemblaggio.
Set di regole per evitare difetti come crepe, marcature o torsioni
I difetti in piega possono avere origine da una combinazione di parametri errati, utensili non adeguati o impostazioni macchina non perfettamente calibrate. Crepe e microfratture si manifestano spesso quando il raggio interno è troppo ridotto rispetto allo spessore o quando la direzione di laminazione non viene considerata in fase di progettazione. Le marcature, invece, derivano da pressioni eccessive o da superfici utensili non più uniformi, che concentrano la forza in punti circoscritti.
Un altro difetto ricorrente è la torsione del pezzo, tipica delle pieghe su lamiere con lunghezze elevate o con distribuzione non omogenea del materiale. In questi casi, la corretta gestione del posizionamento sulla macchina e l’utilizzo di supporti laterali riducono le deformazioni, mantenendo la geometria entro i limiti richiesti dal progetto. Applicare regole chiare durante la preparazione del pezzo consente di ridurre l’incidenza di questi difetti anche su volumi produttivi impegnativi.
Parametri da rispettare per mantenere costante l’angolo lungo tutta la geometria
La costanza dell’angolo lungo la piega è una delle sfide più frequenti nelle produzioni in serie. Piccole differenze di spessore, usura degli utensili, variazioni termiche o irregolarità nella planarità del materiale possono generare variazioni anche significative. È quindi fondamentale controllare con regolarità la profondità di affondamento del punzone, verificare l’elasticità residua del materiale e regolare in tempo reale eventuali scostamenti tramite sensori o controlli angolo integrati.
La linearità della matrice e della traversa influisce direttamente sulla precisione del risultato. Una macchina non perfettamente allineata può produrre differenze tra centro e estremità del pezzo, soprattutto con pannellature lunghe. Una verifica periodica dei punti di appoggio, associata alla manutenzione programmata delle superfici di contatto, permette di mantenere la piega stabile e ridurre il margine di errore in produzione.
Relazione tra piega e processi precedenti come taglio e punzonatura
La qualità della piega dipende anche dalla precisione dei processi eseguiti prima. Un taglio non perfettamente lineare o una punzonatura con deformazioni locali interferiscono con la stabilità del bordo e con la capacità della lamiera di appoggiarsi correttamente alla matrice. È per questo che produzioni che integrano tecnologie come il taglio laser automatico o la punzonatura a controllo numerico assicurano una base più omogenea e prevedibile per la fase di piegatura.
Anche le distanze dei fori dalle linee di piega influenzano la resistenza della fibra esterna. Una progettazione attenta inserisce fori, asole o raccordi in zone sicure, rispettando distanze minime legate allo spessore e al materiale. Questa relazione tra geometria e piega deve essere considerata sin dalle prime fasi di sviluppo del componente, così da evitare rilavorazioni costose o modifiche tardive ai percorsi utensile.
Tabelle e criteri tecnici per scegliere la tecnica più adatta
| Tecnica di piegatura | Vantaggi principali | Limitazioni e attenzioni | Contesti ideali |
|---|---|---|---|
| Piegatura a V | Flessibilità, buon controllo dell’angolo, vasta compatibilità utensili | Richiede calibrazioni frequenti su materiali con forte ritorno elastico | Lotti medi, componenti con angoli variabili, profili strutturali |
| Piegatura a U | Stabilità delle pareti parallele, buon controllo della base | Richiede spazi di fuga ampi e utensili dedicati | Profili scatolati, alloggiamenti e telai tecnici |
| Piegatura a Z o a N | Creazione di livelli multipli con spostamenti controllati | Maggiore sensibilità alle distanze tra linee di piega | Staffaggi, supporti, collegamenti funzionali |
| Piegatura con conio | Angolo estremamente stabile e riduzione del ritorno elastico | Maggiore sollecitazione del materiale e degli utensili | Componenti ad alta precisione e con funzioni meccaniche critiche |
Fattori decisivi in funzione del volume produttivo e del tipo di materiale
La selezione della tecnica più appropriata deve considerare non solo la geometria del pezzo, ma anche il volume produttivo richiesto e la natura del materiale. Materiali con comportamento elastico accentuato richiedono una maggiore compensazione angolare e una combinazione più precisa tra punzone e matrice, mentre le produzioni ad alto volume beneficiano di tecniche ad elevata ripetibilità e strumenti più robusti.
Un’analisi preventiva del ciclo di vita del componente permette di identificare eventuali criticità, come usura accelerata degli utensili o variazioni del raggio nelle fasi successive. In contesti B2B, la capacità di prevedere queste interazioni consente di ridurre tempi di fermo, migliorare la pianificazione e mantenere costante la qualità del prodotto lungo tutta la filiera.
Impatto delle scelte di piegatura sulla qualità delle operazioni a valle
La scelta della tecnica di piegatura incide direttamente sulle fasi di assemblaggio e saldatura. Un angolo non perfettamente costante può generare disallineamenti o giochi eccessivi negli innesti, mentre un raggio troppo ampio può modificare le quote funzionali di un alloggiamento. Stabilire già in fase di progettazione quale piega verrà adottata permette di sincronizzare i parametri tra i vari processi, compreso il materiale selezionato e la tecnica di rifinitura che chiuderà il ciclo produttivo.
La piegatura della lamiera come elemento di efficienza lungo la filiera metallica
L’evoluzione delle tecniche di piegatura sta portando le aziende a integrare sistemi di controllo intelligenti, automazioni dedicate e strumenti digitali che migliorano la prevedibilità del processo. L’obiettivo non è solo eseguire una piega corretta, ma rendere l’intera sequenza produttiva più stabile, riducendo gli scarti e facilitando la gestione di lotti variabili senza compromettere la qualità.
Sensori evoluti, feedback in tempo reale e librerie utensili digitalizzate permettono di ridurre i tempi di regolazione e di minimizzare le derive tipiche delle produzioni tradizionali. Una piega più prevedibile si traduce in un assemblaggio più semplice, in saldature più pulite e in una minore necessità di correzioni nelle fasi di rifinitura. Questo approccio sistemico rafforza la coerenza tra progettazione, produzione e controllo qualità, favorendo una maggiore efficienza dell’intera filiera metallica.
Ti serve un partner affidabile? Contattaci!