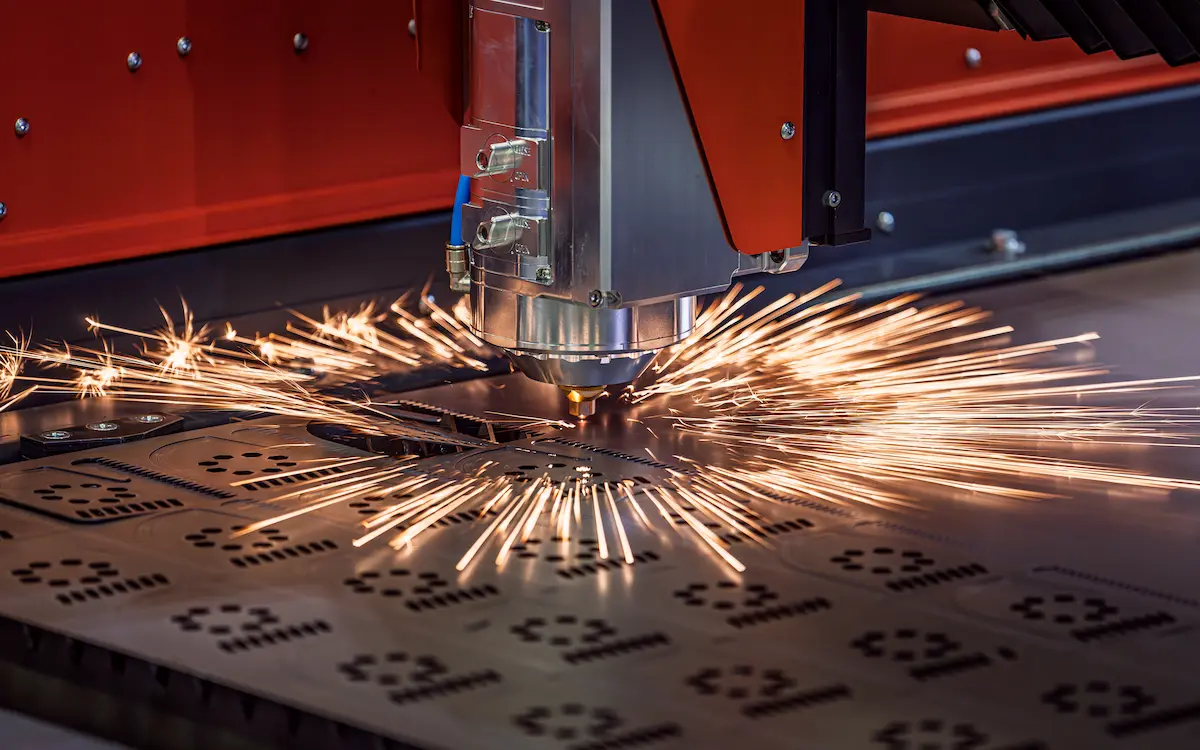
Disegni laser su lamiera per produzioni su misura
Quando si parla di disegni laser su lamiera, chi gestisce un’officina o una carpenteria sa bene che il file non è un semplice allegato, ma l’elemento che decide la stabilità dell’intero ciclo: tempi, scarti, qualità del bordo e possibilità di piegare o saldare senza problemi. Un disegno preparato male fa perdere minuti a ogni pezzo, un disegno preparato bene permette di integrare senza attriti il taglio laser con la piegatura, la punzonatura e la saldatura, soprattutto quando si lavora su serie corte o componenti diversi nella stessa giornata.
La vera difficoltà non è tanto “tagliare”, ma garantire che il pezzo esca dal laser già predisposto per le lavorazioni successive. Una geometria leggermente sbagliata nella zona di piega, un raccordo troppo stretto, una distanza minima non rispettata tra due tagli possono sembrare dettagli insignificanti finché non si arriva in pressopiegatrice o al banco saldatura. A quel punto si scopre che quel dettaglio costa più tempo di tutto il taglio messo insieme.
Lavorare da disegno laser nella produzione quotidiana
Chi utilizza regolarmente il laser sa che il file CAD è spesso la parte meno controllata dell’intero processo. Arrivano disegni esportati in fretta, curve spezzettate, sovrapposizioni non visibili a occhio nudo. La macchina li interpreta tutti, uno per uno, e ogni micro-segmento viene letto come un comando distinto. Questo provoca pause, vibrazioni o accumulo di calore su zone ridotte che possono deformare la lamiera, soprattutto sugli spessori più sottili.
Un disegno pulito permette invece di lavorare con continuità: la testa avanza senza esitazioni, il bordo rimane uniforme e non servono passaggi extra di rifinitura. La differenza si nota soprattutto quando il pezzo ha molti interni o dettagli vicini tra loro. In questi casi diventano fondamentali:
- contorni continui e privi di punti “morti”;
- raccordi coerenti con lo spessore e con il raggio minimo ottenibile;
- assenza di duplicazioni o tratti sovrapposti;
- ragionamento sulla deformabilità locale durante il taglio.
Sono aspetti che richiedono pochi minuti in CAD ma fanno risparmiare ore in produzione, soprattutto se il pezzo deve poi essere piegato con riferimenti precisi o assemblato in una carpenteria che richiede coerenza tra più elementi.
Dal file CAD al pezzo pronto per la piega o la saldatura
Preparazione del disegno per un taglio realmente efficiente
Un disegno ben preparato non è quello “bello”, ma quello che riduce le incertezze operative. Quando il nesting contiene elementi molto piccoli, asole strette o tracciati che cambiano direzione all’improvviso, l’apporto termico può accumularsi in un punto e generare micro-ritiri. Succede spesso con inox sottili o con alluminio da 2–3 mm: il bordo sembra pulito ma, alla piega, la lamiera si presenta già leggermente deviata. Da qui la necessità di controllare alcune condizioni fondamentali.
Prima di inviare un disegno al laser conviene sempre verificare che l’esportazione non abbia introdotto segmenti troppo corti. A volte bastano due decimi di millimetro per costringere la testa a una frenata improvvisa che rende irregolare l’apporto termico. Lo stesso vale per curve teoricamente perfette che, dopo l’esportazione, risultano composte da migliaia di micro-archi. In questi casi la macchina fatica a mantenere costante la velocità, creando un bordo non uniforme che complica la successiva piegatura robotizzata.
Scelta dei parametri in funzione della lega e dello spessore
Una volta che il disegno è corretto, la resa effettiva dipende soprattutto da come vengono impostati potenza, focus e gas di assistenza. L’acciaio al carbonio è generalmente il materiale più “tollerante”, ma basta salire con lo spessore o inserire tratti molto ravvicinati per notare differenze di colore o piccole deformazioni longitudinali. Sull’inox l’uso dell’azoto permette di mantenere una superficie pulita, mentre sull’alluminio la gestione del fuoco diventa determinante per evitare che la lamiera perda rigidità nelle zone sottili.
Le officine più organizzate adottano una regola semplice: definire un pacchetto di parametri per materiale/spessore e aggiornarlo nel tempo sulla base dei pezzi più critici. Questo riduce i test e rende più prevedibile il comportamento della lamiera nelle operazioni successive, soprattutto quando il pezzo dovrà essere accoppiato a tolleranza ridotta o saldato su una struttura già calibrata.
Lavorazione dell’alluminio su misura e gestione del calore
Le lamiere in alluminio su misura sono spesso la parte più delicata del lavoro, perché il materiale reagisce al calore in modo molto diverso rispetto agli acciai. L’alluminio si scalda velocemente, tende ad allargarsi nella zona influenzata dal calore e può perdere rigidità se il disegno contiene tratti troppo ravvicinati. Il rischio principale è la deformazione localizzata: un taglio apparentemente perfetto può mostrare una leggera incurvatura che diventa evidente solo quando si posiziona il pezzo in piegatrice.
In questi casi è utile ripensare il disegno: aumentare il raggio di raccordo, allargare le distanze minime tra due profili o evitare dettagli troppo fini su spessori inferiori ai 2 mm. Anche la sequenza delle lavorazioni incide molto. Tagliare prima la zona più sensibile, per poi passare a quella più massiccia, aiuta a distribuire meglio il calore e riduce la deformazione complessiva. Quando il pezzo sarà destinato alla saldatura, la precisione del bordo diventa ancora più importante, perché un ritiro non previsto può compromettere l’allineamento dei componenti o far emergere tensioni interne dopo il raffreddamento.
Tabella tecnica per una scelta coerente dei materiali
| Materiale | Spessore tipico | Comportamento al taglio | Considerazioni operative |
|---|---|---|---|
| Acciaio al carbonio | 1–15 mm | Stabilità elevata, bordo regolare | Buona produttività e deformazioni minime anche su lotti misti |
| Acciaio inox | 1–10 mm | Bordo pulito, ridotta ossidazione | Preferibile l’azoto per mantenere la qualità superficiale |
| Alluminio | 1–6 mm | Sensibile all’accumulo termico | Richiede parametri più conservativi e geometrie non troppo dense |
Integrazione tra taglio laser, piegatura e saldatura
Quando si lavora su pezzi complessi, l’integrazione tra taglio laser, piegatura e saldatura diventa decisiva, perché un errore all’inizio si ripercuote su tutte le fasi successive. Un bordo con una micro-bava o un leggero surriscaldamento può sembrare un dettaglio, ma in piegatrice modifica l’appoggio e altera l’angolo, mentre in saldatura induce ritiri non programmati che costringono a correzioni manuali.
Un taglio ben eseguito, invece, crea una sorta di “traccia” che accompagna naturalmente gli step successivi. Quando il materiale non subisce variazioni eccessive di calore e mantiene la sua rigidità originale, la piega risponde meglio, il pezzo non si muove in matrice e il cordone di saldatura rimane più uniforme. È qui che si vede la differenza tra un ciclo produttivo fluido e uno pieno di rallentamenti.
Errori che compromettono la qualità e come evitarli
Moltissime criticità non derivano dalla macchina, ma dal disegno. Fori troppo vicini al bordo, raggi inferiori allo spessore effettivo, tagli che interrompono zone poi destinate alla piega: sono tutte scelte che creano problemi in elementi che richiedono stabilità geometrica. Chi lavora in carpenteria sa quanto sia difficile correggere un pezzo che nasce sbilanciato già dalla fase di taglio.
Per limitare gli imprevisti, conviene concentrarsi su alcuni punti tecnici:
- mantenere distanze minime adeguate tra due profili per evitare collassi locali;
- non scendere sotto i raggi minimi compatibili con lo spessore;
- considerare la direzione di laminazione quando il pezzo richiede pieghe ravvicinate;
- prevedere la deformazione termica se la struttura dovrà essere saldata in più passaggi.
La verifica finale del componente, soprattutto nei montaggi, dipende da quanto si è stati coerenti nelle fasi precedenti. Un pezzo che si accoppia senza tensioni è quasi sempre il risultato di una progettazione e di un taglio che hanno rispettato il comportamento reale della lamiera.
Impostare un ciclo produttivo stabile con pezzi complessi
I componenti misti, con tratti curvi alternati a zone rettilinee, richiedono una gestione più attenta. In molti casi conviene procedere per sequenze, iniziando dalle zone che devono mantenere la massima precisione, e solo dopo spostarsi verso quelle più semplici. La distribuzione del calore gioca un ruolo fondamentale: una zona troppo sollecitata durante il taglio può compromettere la rigidità strutturale necessaria alla piega.
Lo stesso vale in fase di montaggio. Se la struttura prevede staffaggi o irrigidimenti, la precisione dei pezzi principali determina la facilità con cui si possono aggiungere i dettagli secondari. Per questo i cicli di lavoro che coinvolgono taglio, piega e rifinitura vengono spesso costruiti in modo da ridurre al minimo gli aggiustamenti manuali, sfruttando la ripetibilità del laser e l’allineamento delle piegatrici moderne.
Quando il disegno richiede una gestione più avanzata
Alcuni pezzi, soprattutto quelli destinati a carterature, chassis o alloggiamenti tecnici, richiedono un’attenzione diversa nella loro fase iniziale. Tracciati lunghi e curvi, elementi di rigidità o superfici visibili impongono una valutazione anticipata delle deformazioni. Basta un decimo fuori quota per modificare l’intero posizionamento, soprattutto nei componenti che devono essere assemblati con parti già lavorate.
In questi casi, piccoli aggiustamenti nel disegno risolvono gran parte dei problemi: aumentare un raggio, spostare un foro, ribilanciare un tratto troppo ravvicinato sono interventi che costano pochi secondi in CAD ma evitano ore di rilavorazioni in officina. È la differenza che si percepisce nei contesti dove la stabilità del ciclo è più importante della singola lavorazione.
Valore di un partner che conosce l’intero ciclo della lamiera
Nelle produzioni dove i disegni laser rappresentano il punto di partenza, il vero vantaggio non deriva solo dalla qualità del taglio, ma dalla capacità di leggere il pezzo con una visione che abbraccia tutte le fasi: taglio laser, piegatura, punzonatura, saldatura e rifinitura. Quando queste competenze convivono all’interno dello stesso processo, la produzione diventa più prevedibile e soprattutto più affidabile.
Non serve ricorrere a promesse: ciò che fa davvero la differenza è conoscere la lamiera e sapere come reagisce in ogni fase. Una squadra abituata a gestire l’intero ciclo individua subito le zone critiche, adatta il disegno se necessario e assicura continuità tra le lavorazioni. È un approccio che riduce gli scarti, stabilizza i tempi e permette di ottenere componenti che arrivano in montaggio già pronti, senza aggiustamenti o correzioni estemporanee.
In questo tipo di lavorazioni, la competenza non è mai un dettaglio: è ciò che permette a un semplice file di diventare un pezzo che funziona davvero nel sistema in cui verrà inserito.
Contattaci, e parliamo insieme delle tue lavorazioni.