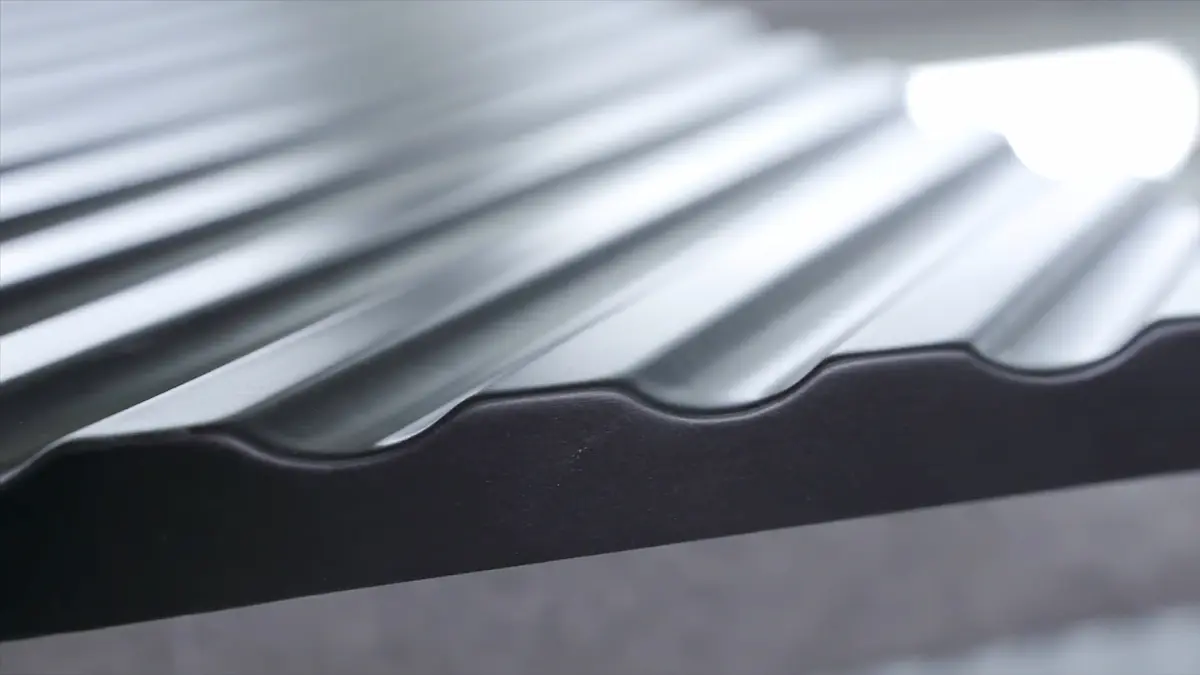
Stampaggio a freddo delle lamiere per produzioni in acciaio
Lo stampaggio a freddo delle lamiere è una delle tecnologie più utilizzate quando si devono ottenere componenti in acciaio con geometrie precise, alta ripetibilità e resistenza meccanica elevata. Chi gestisce un’officina o una carpenteria sa che il vantaggio reale non sta solo nella forma che si ottiene, ma nella possibilità di produrre pezzi stabili fin dal primo ciclo, riducendo rilavorazioni e tempi non programmati nelle fasi successive. La scelta corretta del materiale, del tonnellaggio della pressa e dell’accoppiamento punzone-matrice permette di integrare il processo con attività come punzonatura, piegatura e saldatura, mantenendo il controllo sulle deformazioni e sulla qualità dei bordi.
Lo stampaggio a freddo è spesso percepito come un processo semplice, ma nella realtà produttiva richiede una conoscenza approfondita dei limiti della lamiera, soprattutto quando si lavora con acciai a maggiore resistenza o con spessori più sottili. Una piccola variazione nella durezza o nel comportamento allo snervamento può modificare il modo in cui la lamiera scorre nello stampo, generando cricche, stiramenti o deformazioni che diventano critiche quando il pezzo deve essere assemblato con altri componenti.
Perché molte carpenterie scelgono lo stampaggio a freddo
Lo stampaggio a freddo permette di trasformare la lamiera senza portarla a temperature elevate, sfruttando la deformazione plastica per ottenere forme stabili con un’elevata ripetibilità. Questo comporta una serie di vantaggi concreti, soprattutto quando la produzione deve rispettare tempistiche strette o fornire lotti con tolleranze ristrette.
Tra i benefici più rilevanti si trovano la riduzione delle variazioni dimensionali, la maggiore resistenza meccanica derivante dall’incrudimento a freddo e la possibilità di lavorare acciai zincati o preverniciati senza compromettere il rivestimento. Rispetto allo stampaggio a caldo, il processo permette di evitare ossidazioni, mantenere una rugosità più controllata e prevenire ritiri termici che richiederebbero ulteriori fasi di rifinitura.
Per questo molte aziende che producono involucri, staffe, supporti tecnici o elementi strutturali preferiscono una lavorazione a freddo, soprattutto quando il componente dovrà essere accoppiato tramite saldatura, oppure piegato successivamente per ottenere rinforzi o geometrie più complesse.
Come funziona il processo di stampaggio a freddo
Il processo inizia dalla scelta della lamiera, che può arrivare in coil o in fogli già tagliati tramite taglio laser. La qualità del materiale influisce direttamente sul comportamento durante la deformazione, perché ogni lega reagisce in modo diverso allo snervamento e alla compressione. Per esempio, gli acciai con maggiore contenuto di carbonio tendono a opporre più resistenza ma garantiscono una stabilità superiore dopo la formatura.
In pressa, la lamiera viene posizionata tra punzone e matrice. La forza esercitata non solo modella il materiale, ma ne modifica la struttura interna. A seconda del profilo richiesto, si possono generare imbutiture profonde, pieghe complesse o estrusi che richiedono un controllo molto preciso della velocità e del tonnellaggio. Una pressione eccessiva può portare alla formazione di micro-fratture, mentre una pressione insufficiente produce bordi irregolari o forme non completamente sviluppate.
Nella pratica, gli operatori sanno che il comportamento reale dipende anche dall’usura dello stampo. Un profilo punzone-matrice che ha perso qualche centesimo di precisione genera giochi che portano a differenze significative tra un lotto e l’altro. Per questo le officine più strutturate pianificano controlli periodici e adottano materiali più resistenti all’abrasione per le aree più sollecitate.
Materiali in acciaio più utilizzati nello stampaggio a freddo
Lo stampaggio a freddo si applica a una vasta gamma di acciai, ma alcuni mostrano una risposta migliore nei processi a deformazione veloce. L’acciaio al carbonio è il materiale più diffuso, soprattutto nelle versioni a basso contenuto di carbonio che offrono una buona duttilità e una deformabilità controllabile. Gli acciai zincati garantiscono protezione superficiale e sono molto utilizzati per componenti di copertura o staffaggi esposti all’umidità, mentre gli inox richiedono un controllo più attento poiché tendono a incrudirsi più rapidamente durante la deformazione.
Nei casi in cui si richiede un’elevata precisione o una particolare resistenza meccanica, alcuni produttori scelgono acciai altoresistenziali. Questi materiali garantiscono prestazioni eccellenti ma introducono variabili più critiche nel processo: maggiore rigidità, maggiore ritorno elastico e una finestra operativa più stretta, soprattutto nelle imbutiture profonde.
Valutare gli spessori e la potenza della pressa
La scelta dello spessore della lamiera e della forza necessaria nella pressa rappresenta uno dei punti decisionali fondamentali per garantire un processo stabile. Un acciaio da 1,5 mm può richiedere una forza completamente diversa da un inox da 2 mm, non solo per la resistenza del materiale ma anche per la complessità della geometria richiesta.
Per fornire un riferimento utile ai responsabili di officina, la tabella seguente riporta indicazioni indicative che aiutano a comprendere l’ordine di grandezza delle forze necessarie in base al materiale e allo spessore:
| Materiale | Spessore indicativo | Comportamento alla deformazione | Considerazioni operative |
|---|---|---|---|
| Acciaio al carbonio | 1–3 mm | Buona duttilità e stabilità | Processo stabile anche su geometrie complesse |
| Acciaio zincato | 1–2,5 mm | Resistenza moderata, rischio di incrudimento | Attenzione alla protezione superficiale in deformazione |
| Acciaio inox | 0,8–2 mm | Maggiore rigidità e ritorno elastico | Richiede controllo accurato di velocità e lubrificazione |
Gestione del ritorno elastico e delle deformazioni nella produzione reale
Una delle difficoltà più comuni nello stampaggio della lamiera in acciaio è il controllo del ritorno elastico. Anche con uno stampo calibrato, la lamiera modifica leggermente la sua forma dopo la deformazione, soprattutto sugli acciai più resistenti. Nei contesti dove lo stampaggio viene integrato con piegatura o con saldatura, questo comportamento deve essere anticipato già in fase di progettazione, perché anche pochi decimi di scostamento possono diventare un problema nei montaggi successivi.
Un altro elemento critico è la frizione tra lamiera e stampo, che influenza la distribuzione degli sforzi lungo le superfici di contatto. In presenza di imbutiture profonde o deformazioni estese, una lubrificazione insufficiente può generare stiramenti, mentre un eccesso altera lo scorrimento e porta a disuniformità di spessore. Le aziende che lavorano abitualmente la lamiera, come FGM, monitorano questi parametri in modo costante, intervenendo quando la combinazione lega-spessore richiede un’impostazione più raffinata del ciclo.
Come evitare i difetti più comuni nello stampaggio a freddo
Molti difetti che emergono nello stampaggio a freddo dipendono da una preparazione incompleta dello stampo o da parametri macchina non coerenti con la lega utilizzata. Le criticità più frequenti si presentano in fase di imbutitura profonda o nelle zone dove il materiale è costretto a scorrere su lunghe superfici guidate. Tra i difetti ricorrenti troviamo:
- Cricche da trazione generate da eccessiva sollecitazione in zone tese;
- Strappi dovuti a scorrimento irregolare o lubrificazione insufficiente;
- Imbutitura incompleta quando la forza non è sufficiente a chiudere il profilo previsto;
- Oliatura disomogenea che altera la qualità superficiale;
- Bordi non lineari che creano problemi in piegatura e saldatura.
In molti casi, chi lavora la lamiera quotidianamente riconosce immediatamente il legame tra difetto e fase produttiva. Realtà strutturate come FGM curano molto la coerenza tra le fasi del ciclo, perché uno stampaggio non ottimale porta inevitabilmente a rilavorazioni nelle fasi successive o a scarti difficili da riassorbire nei lotti misti.
Integrazione dello stampaggio con le altre lavorazioni della lamiera
Lo stampaggio a freddo non è mai un processo isolato. Nella maggior parte dei casi, il grezzo viene preparato con taglio laser o punzonatura, mentre pieghe e rifiniture completano la forma richiesta. L’intero flusso deve essere coerente, perché la lamiera cambia comportamento in funzione della sequenza delle lavorazioni. Una pressa che lavora materiali già tagliati con precisione consente una distribuzione degli sforzi più uniforme e riduce la formazione di tensioni residue.
Un’azienda che presidia l’intero ciclo, come FGM, può anticipare come lo stampaggio influenzerà la rifinitura o la piega, regolando la lavorazione in modo da evitare distorsioni nelle fasi a valle. Questo livello di coerenza si traduce in pezzi più stabili, meno scarti e tempi di montaggio più rapidi, soprattutto quando il pezzo finito deve integrarsi in strutture complesse.
L’importanza della progettazione dello stampo per la qualità finale
Gli stampi sono il cuore dello stampaggio a freddo e determinano gran parte della qualità del processo. La scelta dell’acciaio utensile, la finitura delle superfici e la precisione con cui è realizzato il profilo punzone-matrice incidono direttamente sulla costanza dimensionale dei pezzi. Una superficie troppo ruvida o un gioco eccessivo generano differenze anche significative tra i lotti, soprattutto nei componenti che richiedono tolleranze strette.
Molte carpenterie affidano la progettazione degli stampi a partner esperti perché il comportamento reale della lamiera all’interno dell’utensile non è sempre prevedibile senza esperienza diretta. Nei processi complessi, una semplice modifica di raggio o un’ottimizzazione dei punti di contatto può eliminare accumuli di tensione e migliorare la durata dello stampo stesso. Anche per questo FGM pone molta attenzione alla relazione tra geometria, lega e profondità di deformazione, perché sono proprio questi fattori a stabilizzare il ciclo.
Controllo della qualità e stabilità dei cicli produttivi
Nel controllo qualità dello stampaggio a freddo, la geometria finale è solo una delle variabili da monitorare. È altrettanto importante verificare che il pezzo non presenti tensioni interne che potrebbero manifestarsi durante la piega o la saldatura. Alcuni componenti possono infatti apparire corretti in uscita dalla pressa, ma deformarsi leggermente quando vengono sottoposti a nuovi sforzi.
Per evitare imprevisti, molte aziende introducono controlli intermedi sulla durezza o sulla deformabilità dei campioni più sensibili. Sono verifiche rapide, ma fondamentali per garantire un processo davvero stabile. Quando la produzione viene gestita con questa logica, lo stampaggio a freddo diventa uno dei processi più affidabili dell’intero ciclo lamiera: costante, prevedibile e con scarti minimi. È proprio questo tipo di gestione integrata che permette a realtà come FGM di mantenere continuità anche su lotti variabili o geometrie non standard. Contattaci, per avere un servizio affidabile ed efficiente, sicuro per la tua produzione.